Built on Compliance, Proven by Quality
Supporting global product delivery with standardized quality systems
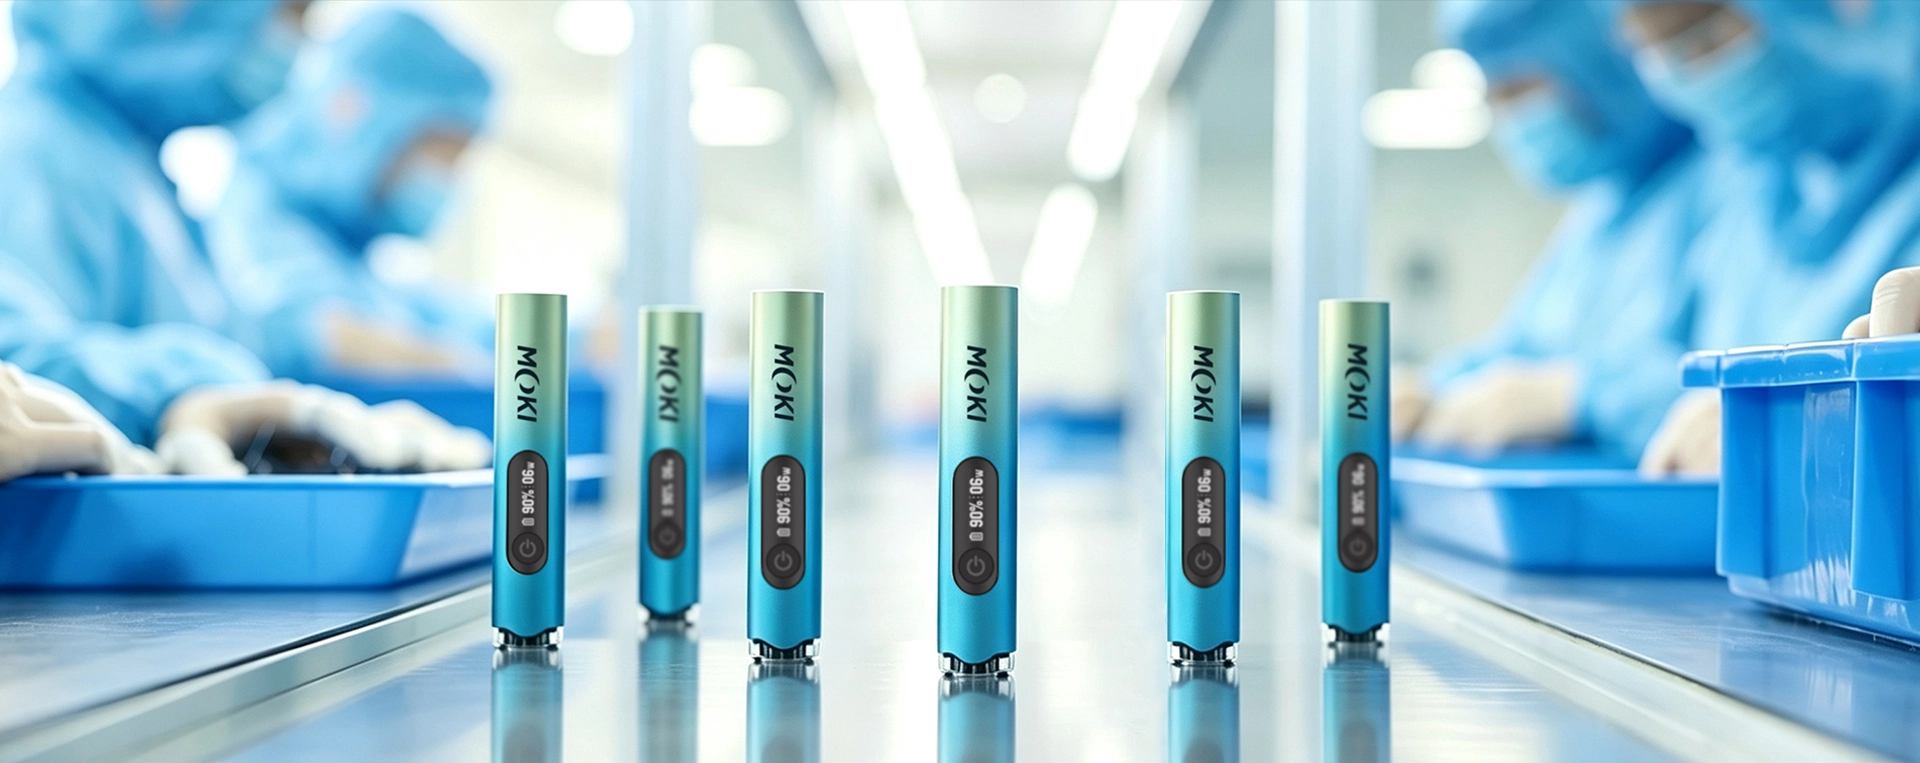
126 Stringent Quality Control Procedures
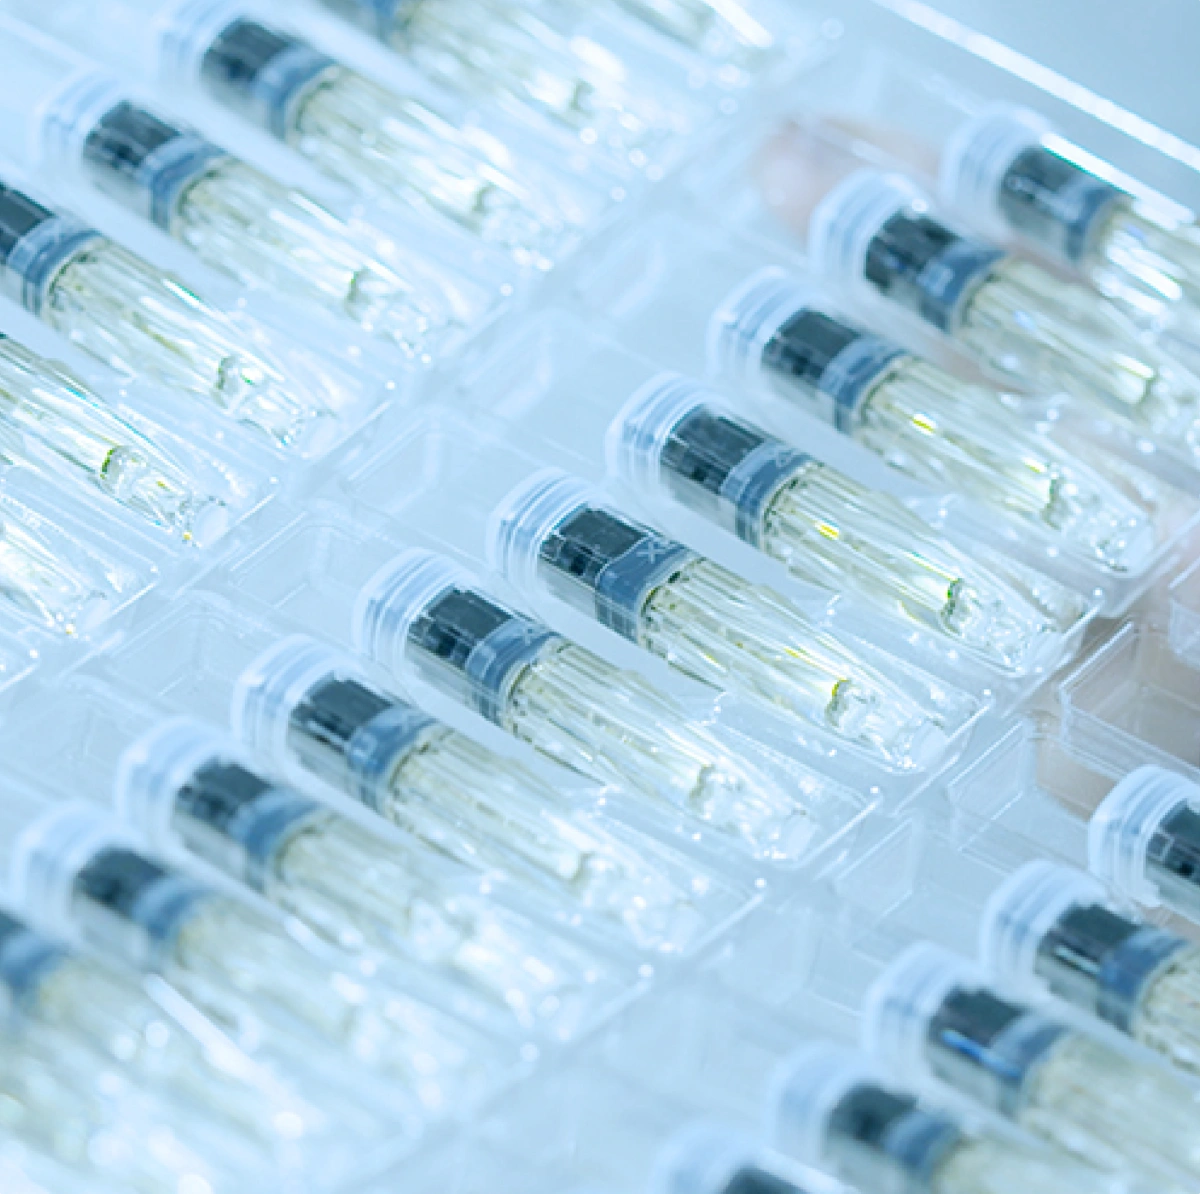
Material Screening
Compliance testing and safety screening to ensure material quality
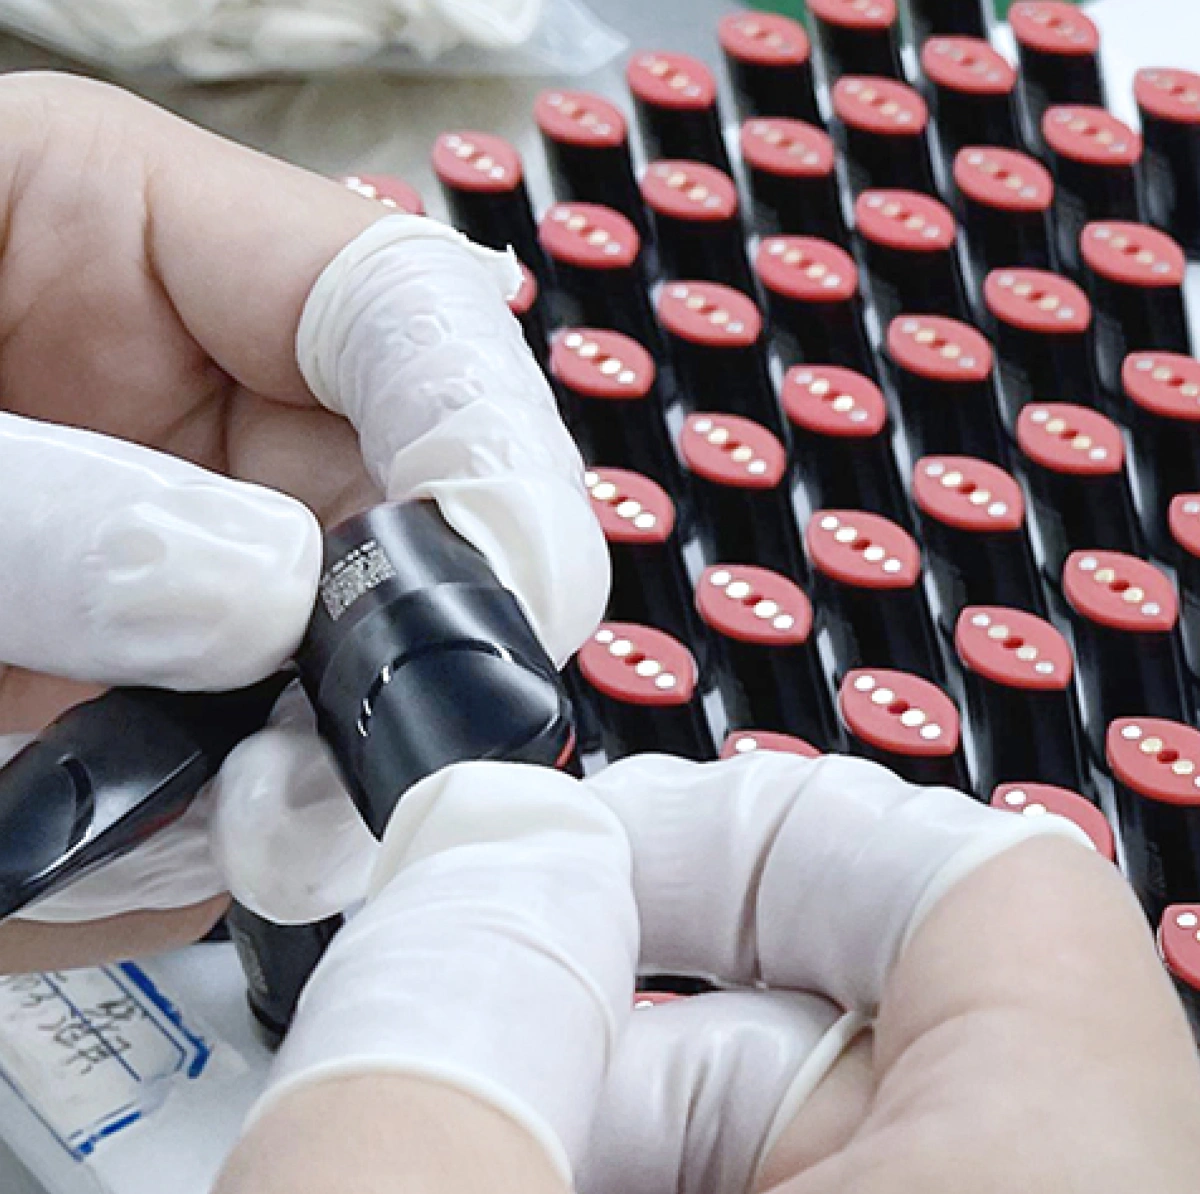
Process Monitoring
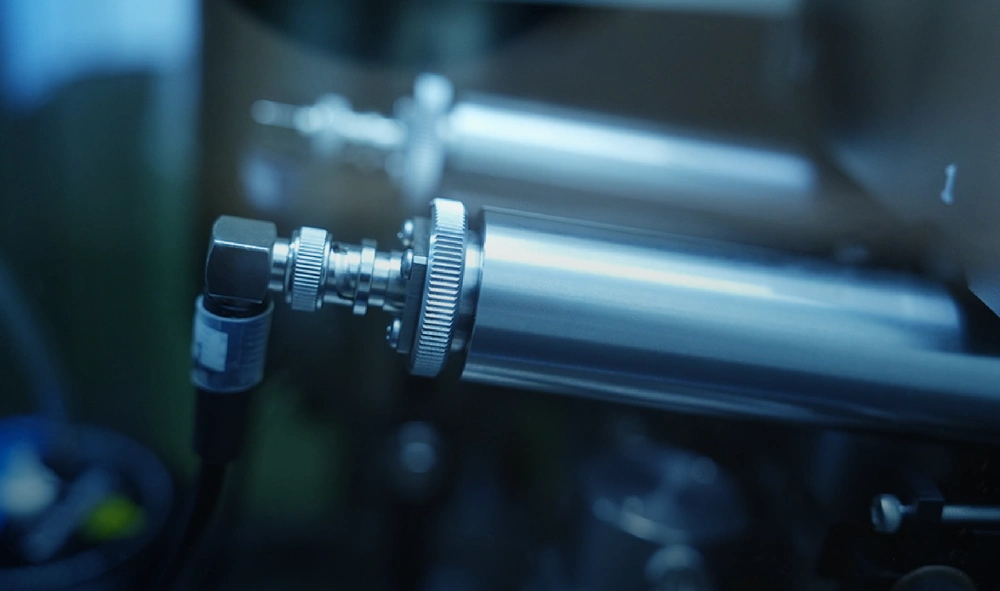
Air-tightness and leak-rate testing for reliable sealing
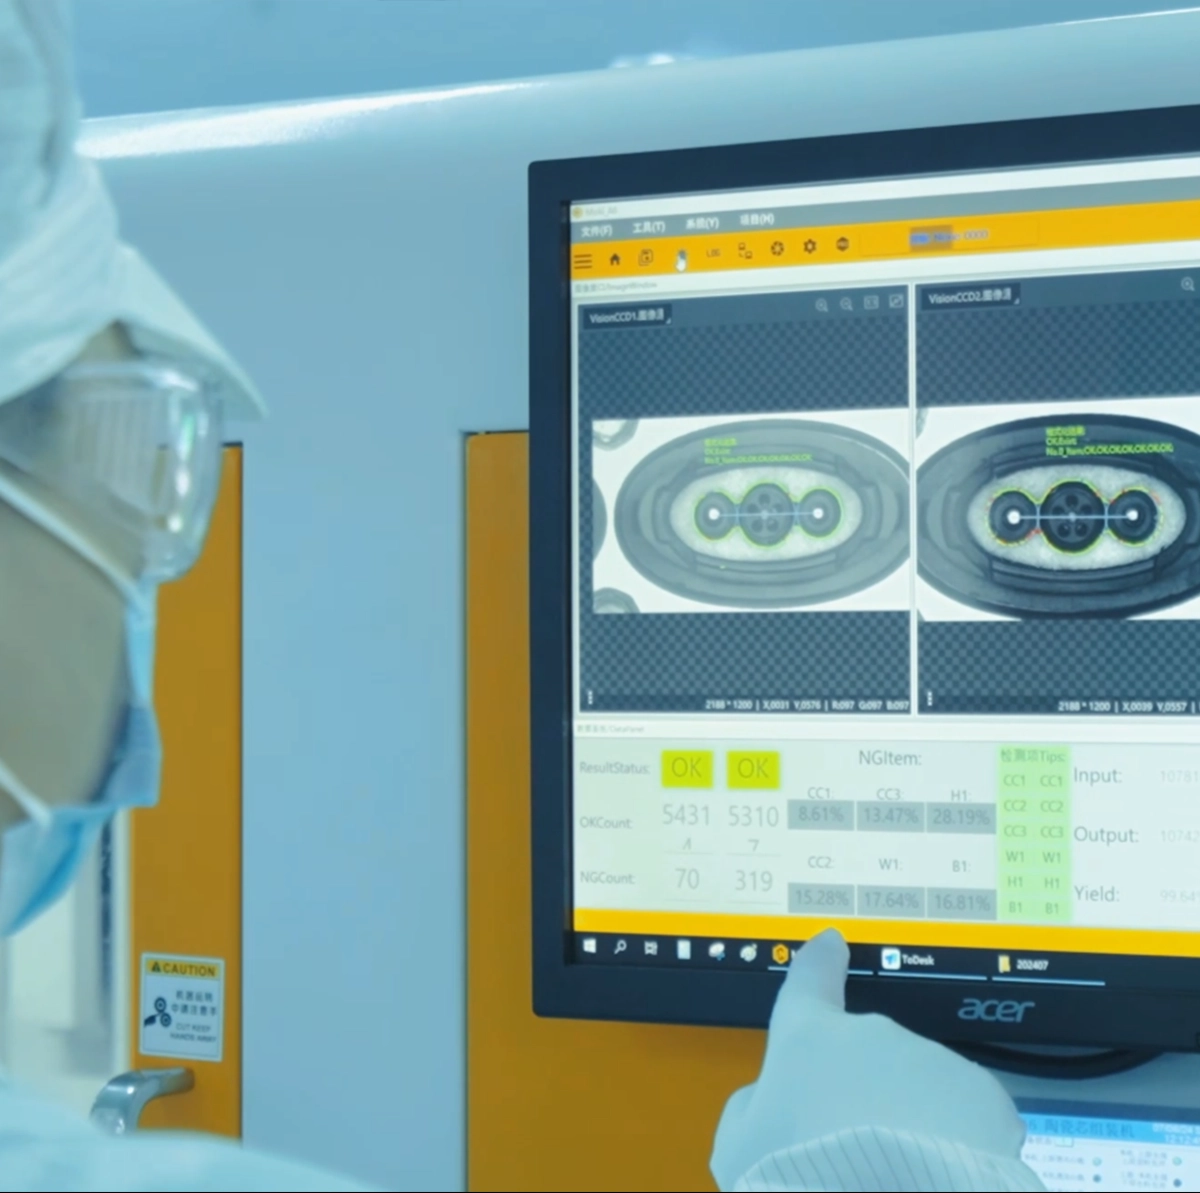
Full Product Inspection
Comprehensive atomization and electrical safety testing before release
Certified to ISO9001, ISO14001, ISO45001
and other international standards,
building a standardized management system covering quality, environment, and occupational health & safety.
Testing and certification support services based on national compliance requirements and standards
TPD · CE · RoHS · KC · PMTA · PS
Testing & Analysis Platform
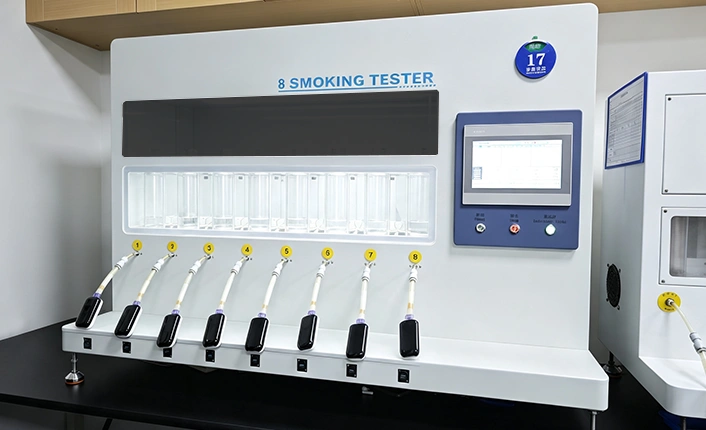
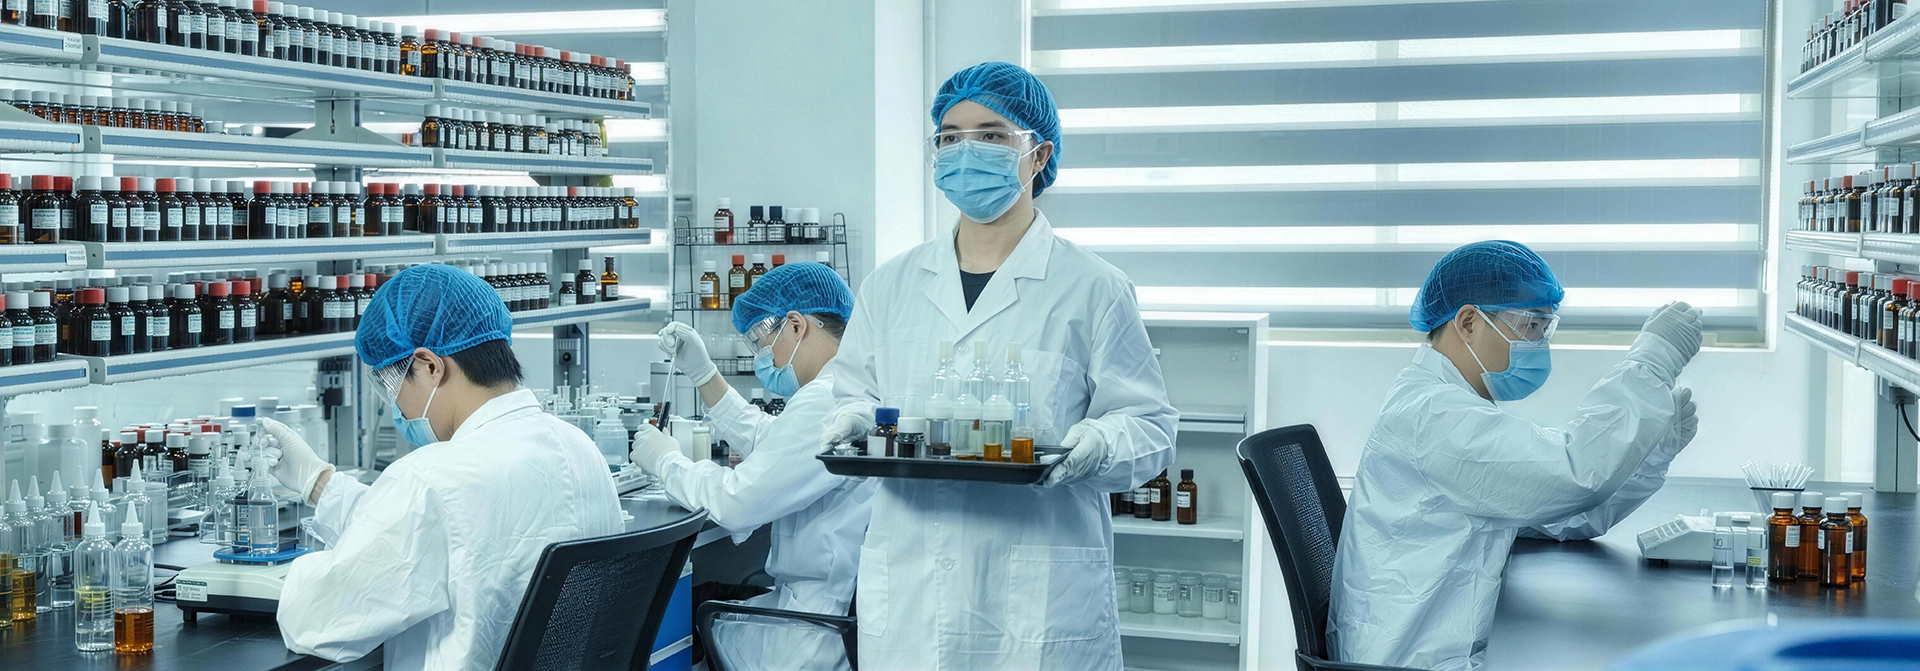
Our in-house lab is equipped with 60+ world-class testing instruments and holds independent testing qualifications,
providing full-process testing and validation support from R&D to mass production.
3000
Lab & Testing Investment (10K RMB)
160
Professional Testing Equipment (units)
600
Laboratory Area (m²)
Reliability Testing System
- Electrical Performance Testing
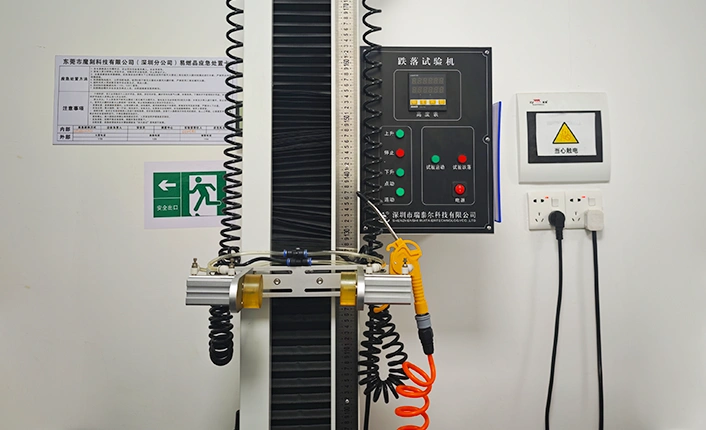
- Mechanical Reliability Testing
- CMF Process Validation
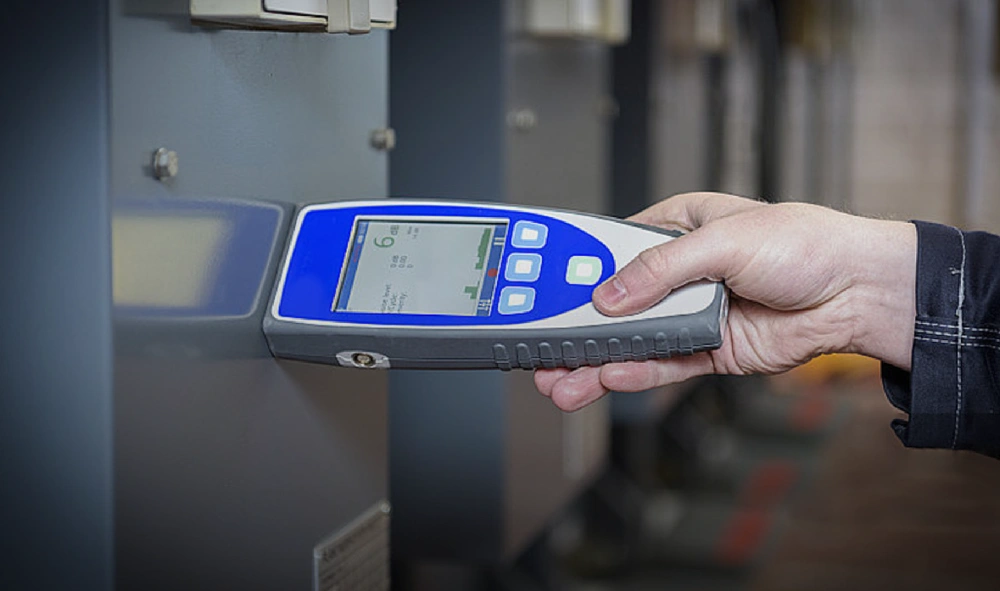
- Product Noise Analysis
- Atomization Safety Testing
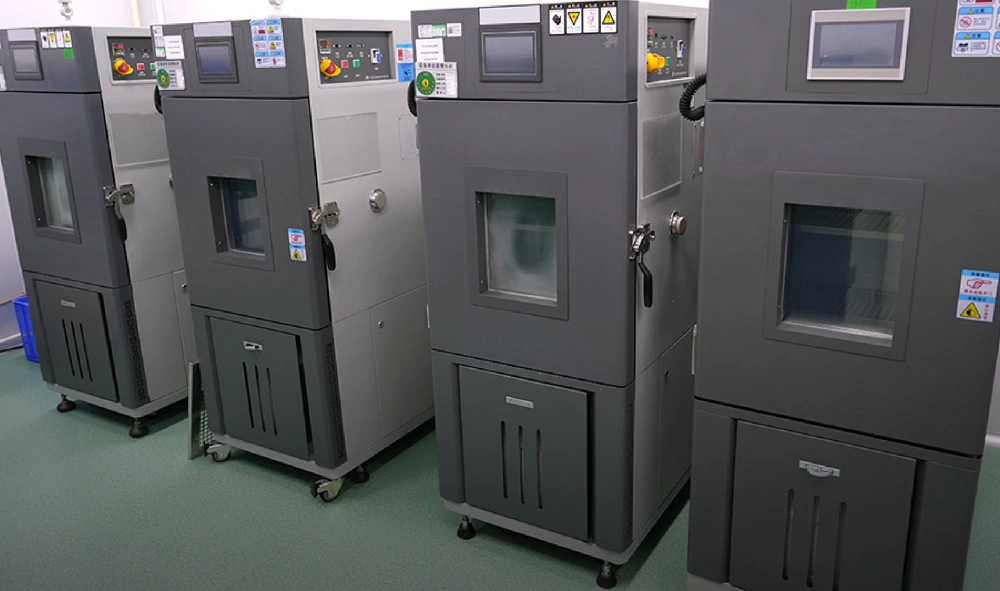
- Environmental Reliability Testing
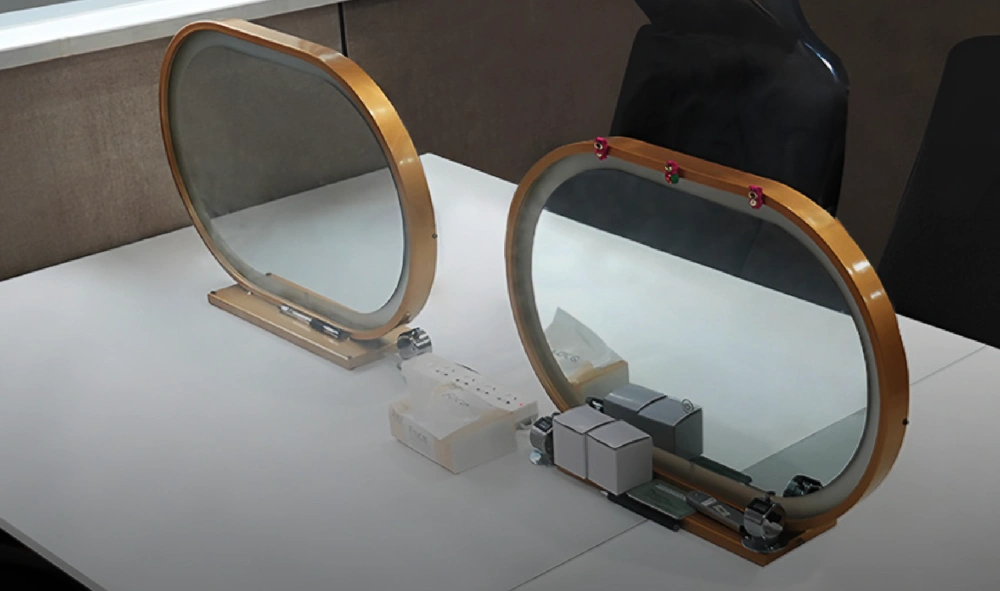
- Smart E-Liquid Tasting Room
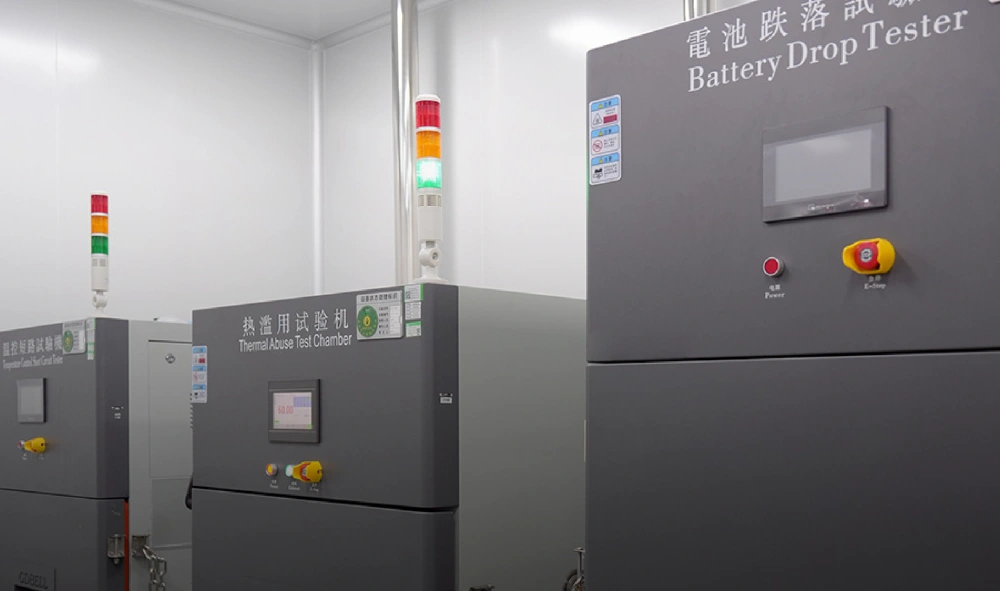
- Battery Cell Safety Testing
- Ceramic Analysis
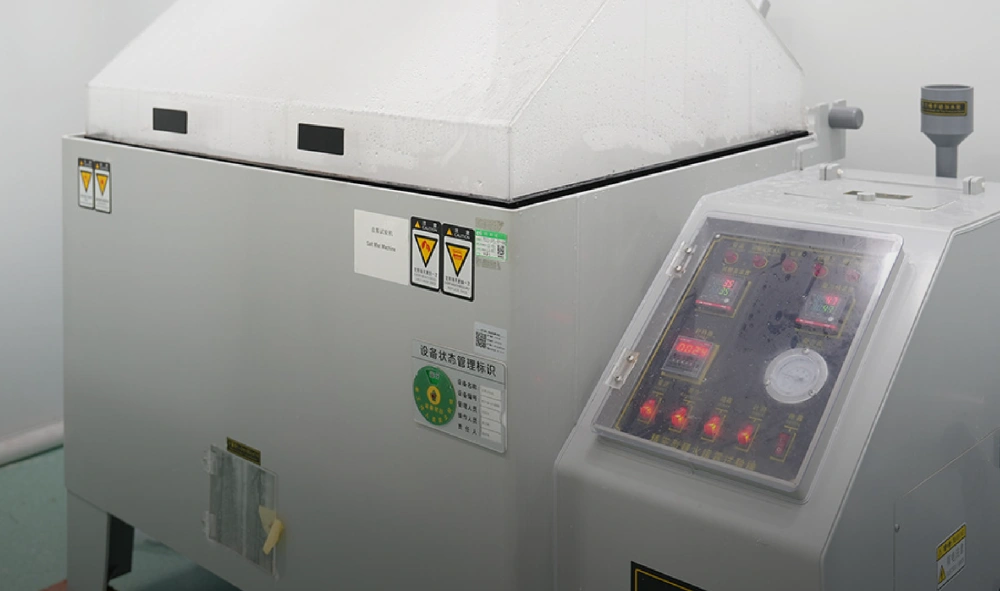
- Salt Spray Testing
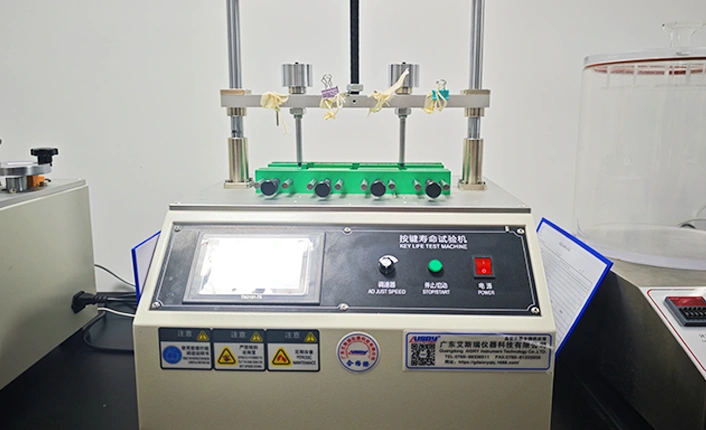
- Button Life Testing Machine
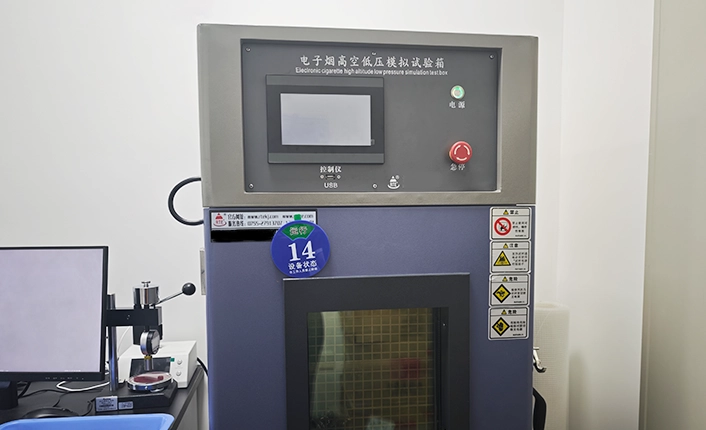
- High-Altitude Pressure Simulation Testing
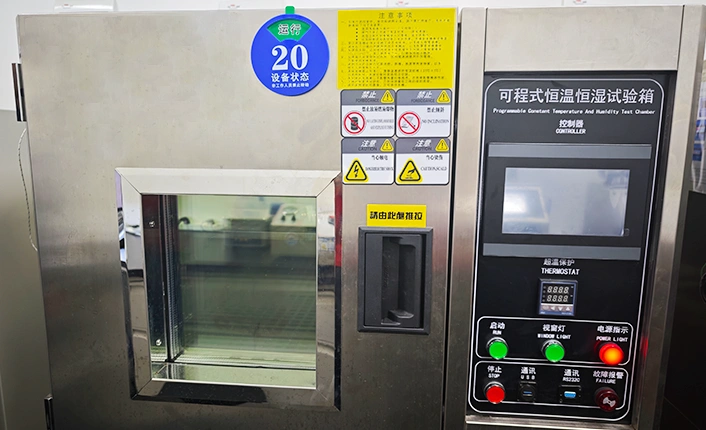
- Programmable Constant Temperature & Humidity Chamber
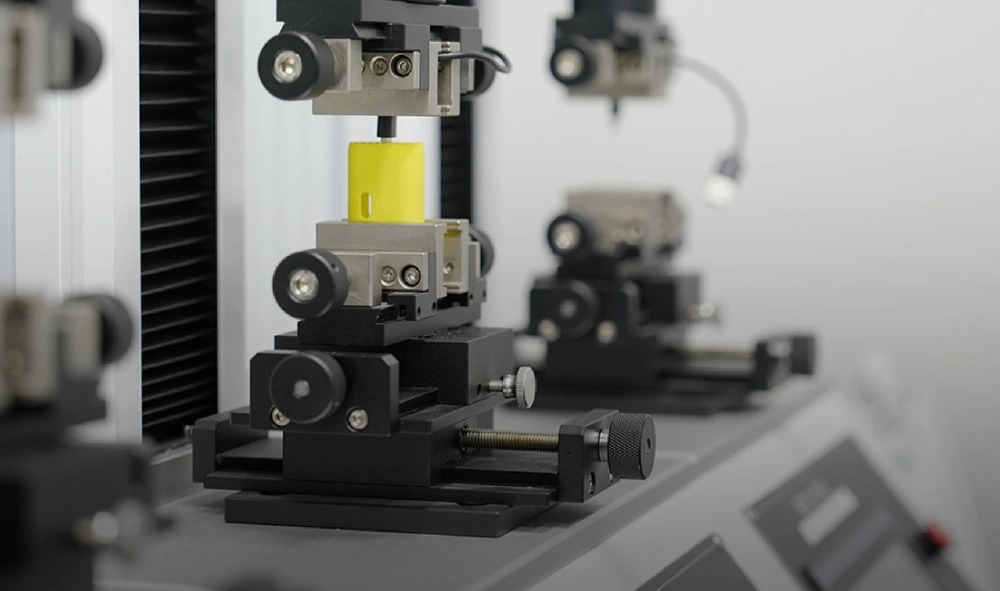
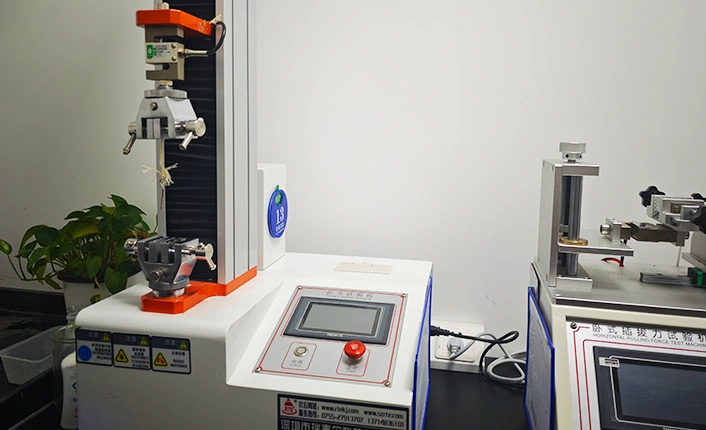
- Tensile Testing Machine
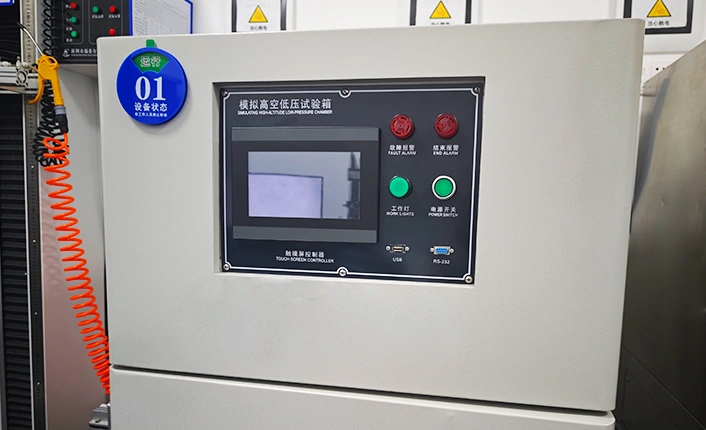
- Simulated High-Altitude Low-Pressure Chamber
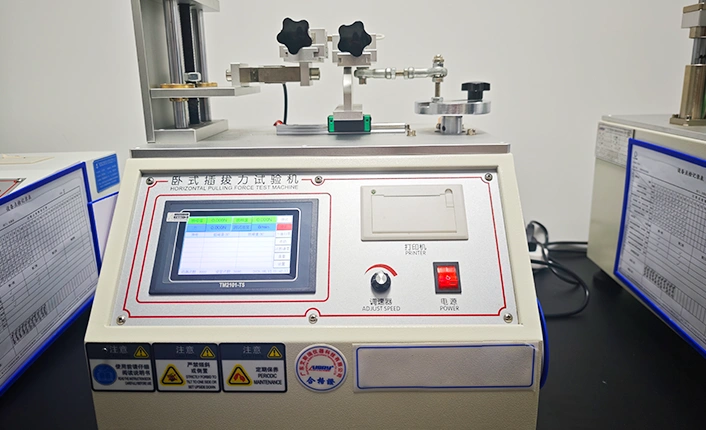
- Horizontal Insertion/Withdrawal Force Tester
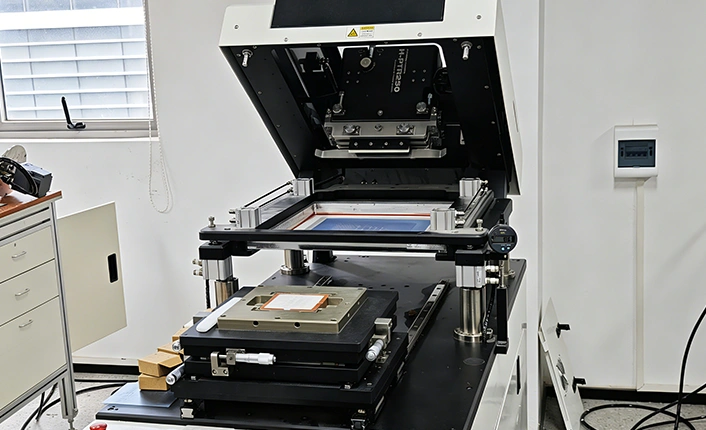
- Heating Film Manufacturing
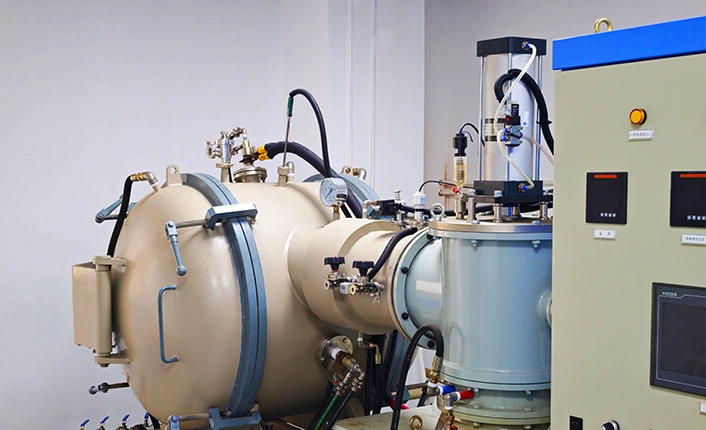
- High-Temperature Sintering
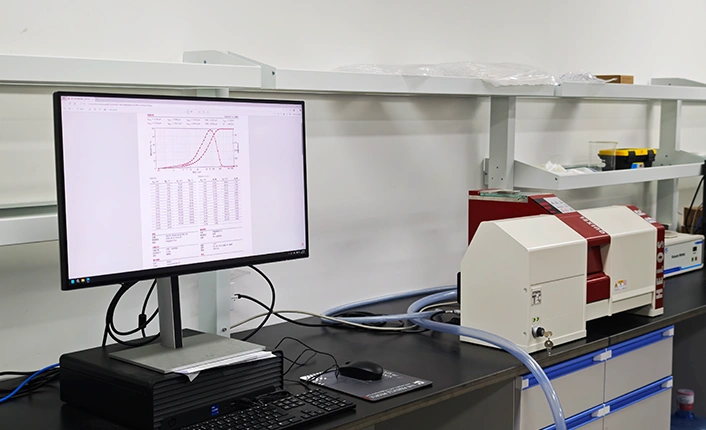
- Comprehensive Quality Inspection
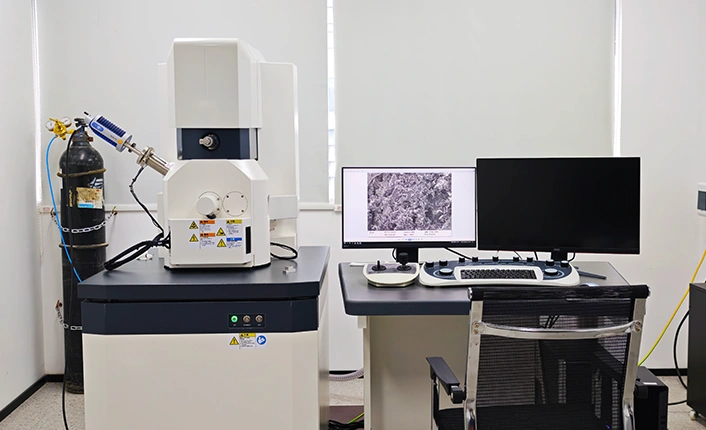
- Microporous Structure Inspection